Абразивная обработка металла.
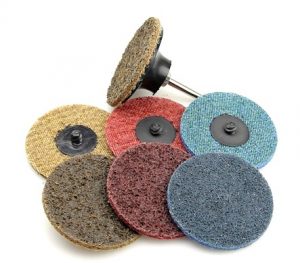
В практике обработка деталей абразивными инструментами применяется в случаях, когда другими инструментами работать трудно или когда необходимо снять большой слой металла или другого материала в неудобных для работы местах. С помощью абразивной обработки возможна ручная подгонка деталей. Абразивные материалы могут применяться в виде кругов или в виде порошков и паст, что можно увидеть в таблицах 1 – 5. Эти инструменты заменяют ручные операции.
Таблица 1. Абразивные материалы.
| Условные обозначения | ||||||||||
| ЭБ | Э | М | КЗ | КЧ | КБ | Е | Н | КВ | КР | А |
| Электрокорунд белый | Электрокорунд нормальный | Монокорунд | Карбид кремния зеленый | Карбид кремния черный | Карбид бора | Естественный корунд | Наждак | Кварц | Кремний | Алмаз |
| Твердость материала | ||||||||||
| Среднемягкий | Среднетвердый | Твердый | Средний | — | Мягкий | Средне
твердый |
Весьма
твердый |
|||
| СМ1 | СМ2 | СМ2 | СТ1,
СТ2 |
СТ1,
СТ2 |
Т1,
Т2 |
С1,
С2 |
М1,
М2 |
СТ1,
СТ2 |
ВТ1,
ВТ2 |
|
Связка абразивного инструмента.
- Керамическая связь. Обозначается буквой «К». Основные составляющие элементы — это глина, полевой шпат, тальк, кварц, стекло, декстрин. Область применения: все виды шлифования (за исключением прорезки узких пазов) при окружной скорости шлифовального круга до 35 м/сек. Данная связь чувствительна к ударным и изгибающим нагрузкам; хорошо сохраняет профиль рабочей кромки инструмента.
- Бакелитовая связь. Обозначается буквой «Б». Основные составляющие элементы – это фенольно-формальдегидные смолы, фурфурол. Область применения: плоское шлифование торцом круга; прорезка узких пазов; обдирочные работы; окружная скорость круга не более 50 м/сек. Даная связь имеет высокую прочность и упругость; не выдерживает температуру более 250°; мало нагревает шлифуемое изделие.
- Вулканитовая связь. Обозначается буквой «В». Основные составляющие элементы – это каучук и наполнители (окись магния, окись цинка и др.). Область применения: прорезка узких пазов и их шлифование; шлифование сферических и фасонных поверхностей; окружная скорость круга до 80 м/сек. Даная связь обладает большой упругостью; разрушается при Т ˃ 150°; не пригодна для снятия больших припусков, так как имеет плотную структуру.
Таблица 2. Характеристика кругов для шлифования металлов.
| Материал шлифуемых изделий | Абразивный материал | Зернистость | Твердость | Связка | Структура | Диаметр D в мм | Ширина круга 0,65D |
| Стали углеродистые и низкоуглеродистые | Э | 80 | С1 | В | 6 | 100 –
150 |
60 –
100 |
| М | 50 | С2 | В | 6 | |||
| Стали азотированные | ЭМ | 80 | СМ2 | В | 8 | 100 –
150 |
60 –
100 |
| ЭБ | 50 | СМ1 | В | 8 | |||
| 40 | В | 8 | |||||
| Стали жаропрочные аустенитные | КЗ
М ЭБ |
40 | СМ1 | В | 6 | 100 –
150 |
60 –
100 |
| СМ2 | В | 6 | |||||
| Чугун | КЗ | 50 | СМ2 | К | 6 | – | – |
| 40 | СМ1 | К | 8 |
Притирочные материалы для обработки деталей арматуры.
В качестве притирочного материала для обработки деталей арматуры используют:
- паста ГОИ;
- карбид;
- окись хрома.
В зависимости от металла уплотнительных поверхностей.
Для бронзовых деталей и заготовок, для грубой притирки используют соответствующую грубую пасту ГОИ (электрокорунд зернистостью 5), а для окончательной притирки среднюю пасту ГОИ (электрокорунд зернистостью М10).
Для медноникелевых сплавов, для грубой притирки используют соответствующую грубую пасту ГОИ (электрокорунд зернистостью 5), а для окончательной притирки среднюю пасту ГОИ (электрокорунд зернистостью М10).
Для азотированных сталей, для грубой притирки используют карбид бора зернистостью 4 — 3 (60%); вазелин технический (38%); парафин (2%), а для окончательной притирки зеленый карбид кремния (экстра) зернистость М10 (70%); парафин (28%); олеиновая кислота (2%).
Для сталей марок 38ХМЮЛ; ЭЖ-3; ЭЯ-2; 1Х18Н9Т, для грубой притирки используют окись хрома зернистостью 4 — 3 (60%); стеарин (35%); олеиновая кислота (5%), а для окончательной притирки среднюю пасту ГОИ.
Таблица 3. Характеристика пасты ГОИ.
| Показатели | Сорт пасты | ||
| Тонкая | Средняя | Грубая | |
|
Размеры частичек абразивного материала в мк
|
1 – 7
|
8 – 17
|
18 – 40
|
| Качество поверхности после обработки | Зеркальная | Полузеркальная | Матовая без отдельных резких царапин |
| Цвет пасты | Светло-зеленый | Темно-зеленый | Темно-зеленый, почти черный |
| Состав пасты в %:
окись хрома силикагель стеарин олеиновая кислота расщепленный жир двууглекислая сода керосин |
|||
| 74 | 76 | 81 | |
| 1,8 | 2 | 2 | |
| 10 | 10 | 10 | |
| 2 | – | – | |
| 10 | 10 | 5 | |
| 0,2 | – | – | |
| 2 | 2 | 2 | |
Таблица 4. Классы чистоты поверхностей.
| Классы | Обозначение | Методы обработки |
| 1 | ∇ 1 | Грубая обработка на станках всех видов |
| 2
3 |
∇ 2
∇ 3 |
Получистовая обработка на станках: обработка напильником (точность от ±0,10 до ±0,25 мм) |
| 4
5 6 |
∇ 4
∇ 5 ∇ 6 |
Чистовая обработка на станках; обработка личным напильником (точность от ±0,025 до ±0,05 мм) |
| 7
8 9 |
∇ 7
∇ 8 ∇ 9 |
Шлифование, шабрение, обработка мелкими бархатными напильниками (точность от ±0,005 до ±0,02 мм) |
| 10
11 12 13 14 |
∇ 10
∇ 11 ∇ 12 ∇ 13 ∇ 14 |
Тонкое шлифование поверхностей, отделочное полирование, притирочно-доводочные операции |